


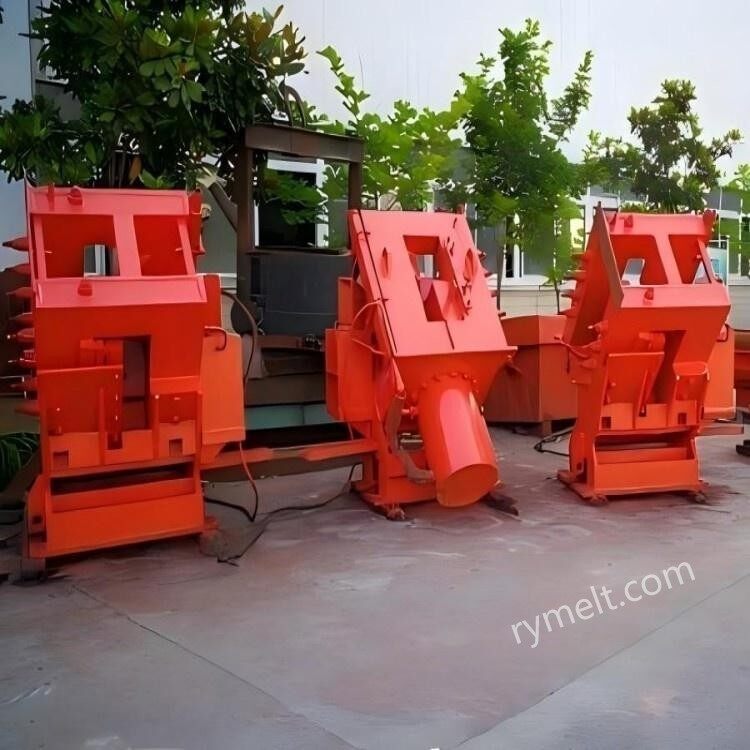
ساخت اور ساخت
1. ہائیڈرولک نظام
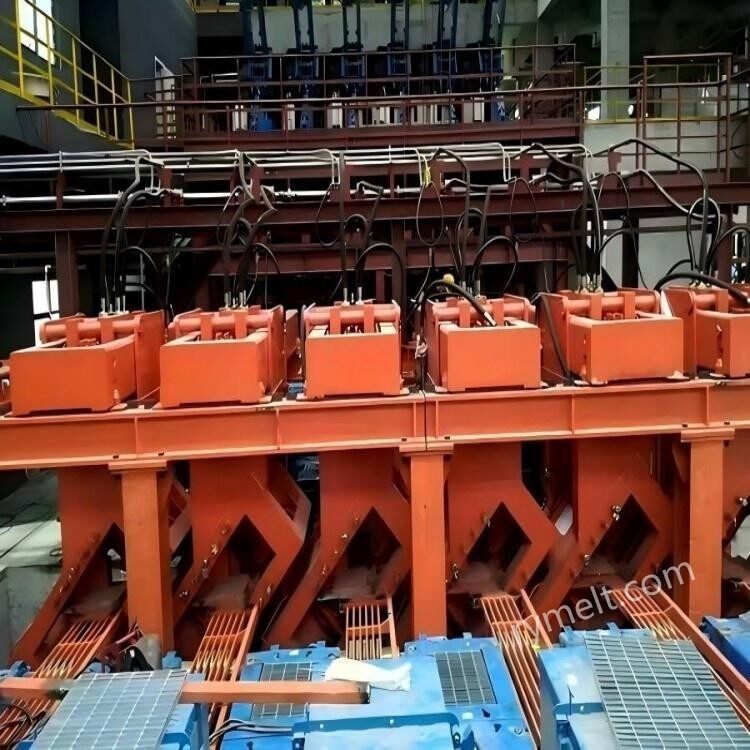
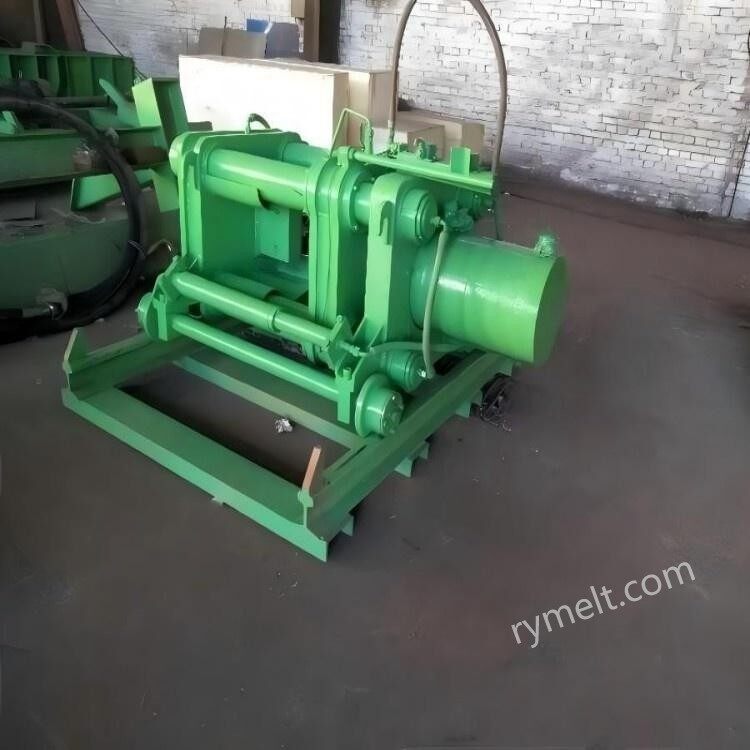
پاور سورس: ہائی پریشر ہائیڈرولک پمپ اسٹیشن (بشمول موٹر، آئل پمپ، آئل ٹینک وغیرہ)۔
نافذ کرنے والی ایجنسی: ہائیڈرولک سلنڈر، ہائیڈرولک آئل پریشر کے ذریعے قینچ کی کارروائی کو مکمل کرنے کے لیے قینچ بلیڈ کو چلانے کے لیے۔
کنٹرول کے اجزاء: متناسب والوز، سرو والوز، وغیرہ، قینچ کی قوت اور رفتار کے عین مطابق کنٹرول کے لیے۔
2. قینچ کا طریقہ کار
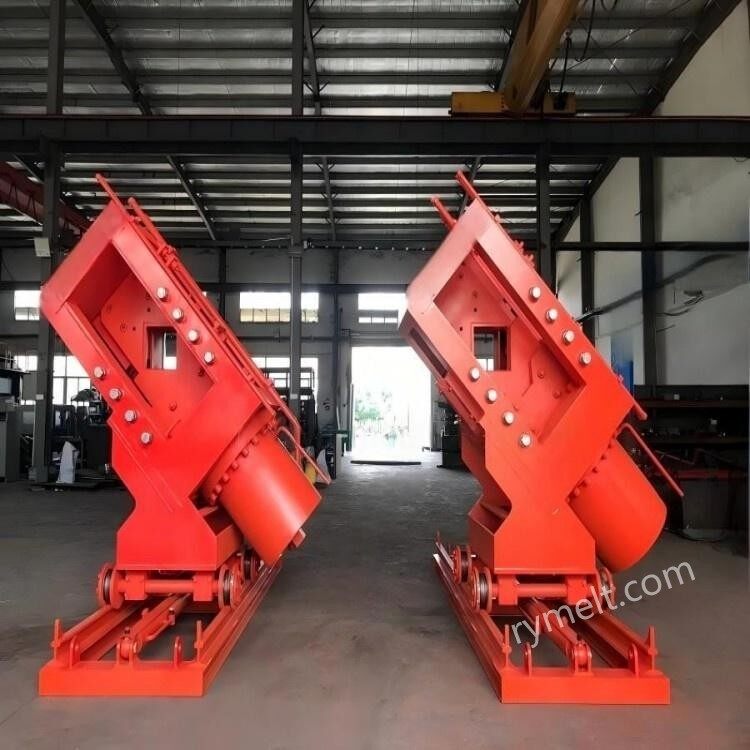
اوپری اور نچلے چاقو کا فریم: اعلی-طاقت کے مرکب اسٹیل، اعلی درجہ حرارت اور پہننے کی مزاحمت سے بنا ہے۔
بلیڈ: خصوصی مواد (جیسے ہاٹ ورک مولڈ اسٹیل)، اعلی درجہ حرارت کے بلٹ شیئر کو برداشت کر سکتا ہے۔
گائیڈنگ ڈیوائس: آف سیٹ سے بچنے کے لیے بلیڈ کی درست حرکت کی رفتار کو یقینی بنائیں۔
3. کنٹرول سسٹم
PLC یا صنعتی کمپیوٹر: خود کار طریقے سے آپریشن کا احساس کریں، بلٹ کی رفتار اور عمل کی ضروریات کے مطابق کاٹنے کی لمبائی مقرر کریں.
سینسر: بلیٹ پوزیشن، درجہ حرارت، قینچ فورس اور دیگر پیرامیٹرز، کنٹرول سسٹم کے تاثرات کا پتہ لگائیں۔
کام کرنے کا اصول
1. بلٹ کی پوزیشننگ
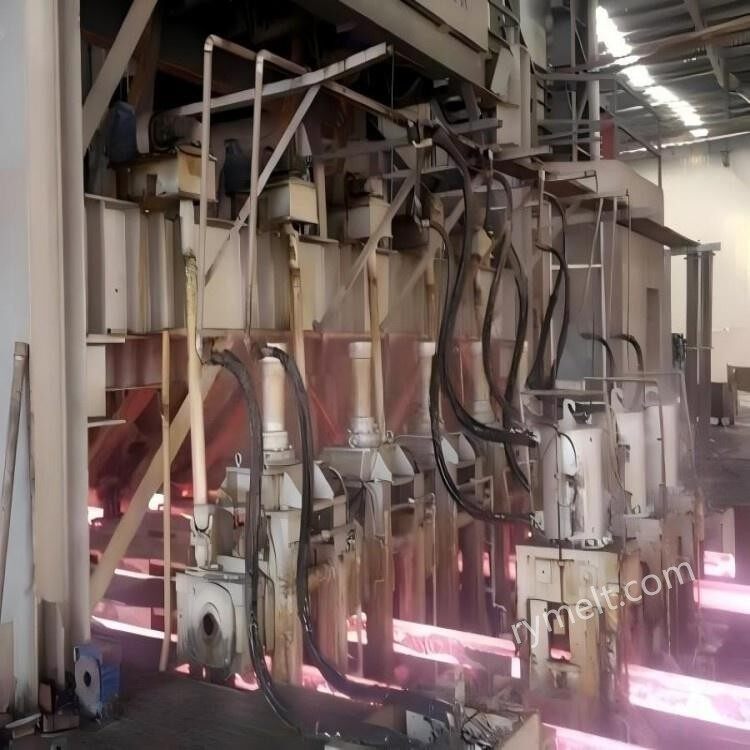
مسلسل کاسٹنگ بلٹ کو ڈرائنگ مشین کے ذریعے ہائیڈرولک شیئر پوزیشن کی طرف کھینچا جاتا ہے، اور کٹنگ پوائنٹ کا تعین فوٹو الیکٹرک سینسر یا انکوڈر کے ذریعے کیا جاتا ہے۔
2. کاٹنے کا عمل
ہائیڈرولک نظام اوپری چاقو کے فریم کو تیزی سے نیچے کی طرف دباتا ہے، اور قینچ کو مکمل کرنے کے لیے نچلے چاقو کے فریم کو طے کرتا ہے۔
قینچ کی طاقت سینکڑوں سے ہزاروں ٹن تک پہنچ سکتی ہے، فوری طور پر اعلی درجہ حرارت کے بلٹ کو کاٹ سکتا ہے (800 ~ 1100 ڈگری کا درجہ حرارت)۔
مونڈنے کے بعد، چاقو کا فریم دوبارہ ترتیب دیا جاتا ہے، اور بلٹ کو اگلے عمل میں منتقل کرنا جاری رہتا ہے۔
3. مطابقت پذیر کنٹرول
مسلسل کاسٹنگ مشین کھینچنے کی رفتار کے ساتھ ہم آہنگ، اس بات کو یقینی بنانے کے لیے کہ کاسٹنگ بلیٹ ساکن ہو یا شیئرنگ کے دوران کم-اسپیڈ حرکت ہو، اس بات کو یقینی بنانے کے لیے کہ کٹ ہموار ہے۔
بنیادی فوائد
1. اعلی کارکردگی
شیئر سائیکل مختصر ہے (عام طور پر 3-10 سیکنڈ)، تیز رفتار مسلسل کاسٹنگ پروڈکشن لائن (جیسے کئی میٹر فی منٹ کی رفتار کھینچنا) کے مطابق ہوتا ہے۔
شعلہ کاٹنے، کوئی گیس کی کھپت، توانائی کی بچت اور ماحولیاتی تحفظ کے مقابلے میں۔
2. کٹ کے اعلی معیار
فلیٹ اور گڑ-مفت کٹس، بعد میں ہونے والی پروسیسنگ کی مقدار کو کم کرتے ہوئے۔
کوئی آکسائڈائزڈ جلد کی پیداوار، مواد کے نقصان سے بچنا.
3. آٹومیشن اور حفاظت
مکمل طور پر خودکار کنٹرول، دستی مداخلت کو کم کرنا۔
منسلک ڈیزائن اعلی درجہ حرارت کے ملبے کو چھڑکنے سے روکتا ہے اور آپریشن کی حفاظت کو یقینی بناتا ہے۔
درخواست کا منظر نامہ
آئرن اور اسٹیل کی مسلسل کاسٹنگ پروڈکشن لائن: کاربن اسٹیل، مصر دات اسٹیل، سٹینلیس سٹیل اور دیگر کاسٹ بلٹس کے سائز میں کٹے ہوئے ہیں۔
کام کرنے کے خصوصی حالات: اعلی درجہ حرارت اور زیادہ بوجھ والے ماحول کے تحت مستحکم آپریشن، مختلف حصوں (مربع بلٹ، آئتاکار بلٹ، گول بلٹ، وغیرہ) کے مطابق۔
روایتی عمل کا متبادل: دھیرے دھیرے شعلہ کاٹنے اور مکینیکل فلائنگ شیئر کو تبدیل کریں، خاص طور پر پروڈکشن لائن کی اعلی-صافیت، اعلی-پیداواری ضروریات کے لیے موزوں ہے۔
دیکھ بھال اور عام مسائل
1. مینٹیننس پوائنٹس
نظام کی آلودگی کو روکنے کے لیے ہائیڈرولک آئل اور فلٹر عنصر کی باقاعدہ تبدیلی۔
بلیڈ پہننے، بروقت مرمت یا تبدیلی کی جانچ کریں۔
حرکت پذیر حصوں کی لچک کو یقینی بنانے کے لیے گائیڈ ڈیوائس کو چکنا کریں۔
2. عام مسائل
ناکافی شیئر فورس: ہائیڈرولک سسٹم کے رساو یا پمپ اسٹیشن کے دباؤ کی غیر معمولی وجہ سے ہوسکتا ہے۔
جھکا ہوا کٹ: بلیڈ کی غلط ترتیب یا گائیڈ میکانزم کے پہننے کی وجہ سے۔
کنٹرول سسٹم کی ناکامی: سینسر سگنل یا PLC پروگرام کی منطق کو چیک کرنے کی ضرورت ہے۔
حوالہ پیرامیٹرز
1. شیئر فورس کی حد: 500 ٹن ~ 5000 ٹن
(بلیٹ مواد، سیکشن سائز اور درجہ حرارت کے مطابق ایڈجسٹ)
2. سیکشن کی شکل:مربع بلٹ، آئتاکار بلٹ، گول بلٹ، سلیب، وغیرہ؛
3. سیکشن کا سائز:
بلٹ/مستطیل بلٹ: 100×100mm-600×600mm;
سلیب: موٹائی 150-400 ملی میٹر، چوڑائی 1000-2500 ملی میٹر؛
درجہ حرارت کی حد: 800 ڈگری ~ 1100 ڈگری
(اعلی-درجہ حرارت کی قینچ کے لیے خاص مواد کی بلیڈ کی ضرورت ہوتی ہے)۔
4. مونڈنے والی سائیکل
سنگل شیئر ٹائم: 3 ~ 10 سیکنڈ (بشمول بلیڈ بند کرنا، قینچ، ری سیٹ)؛
مسلسل قینچ فریکوئنسی: 6 ~ 20 بار / منٹ (اور مسلسل کاسٹنگ مشین کی رفتار میچ)۔
5. قینچ صحت سے متعلق
لمبائی کی خرابی: ± 2mm ~ ± 5mm (متاثرہ مطابقت پذیری کنٹرول صحت سے متعلق)؛
چپٹا ہونا: 1mm/m سے کم یا اس کے برابر (کوئی گڑبڑ، کوئی شگاف نہیں)۔
ہماری کمپنی کو صارفین کی انفرادی ضروریات، پیداوار اور پروسیسنگ کے مطابق، پیشہ ورانہ تکنیکی اہلکاروں کے ساتھ ہائیڈرولک کینچی کی تیاری اور مارکیٹنگ میں کئی سالوں کا تجربہ ہے۔ مندرجہ بالا پیرامیٹر ڈیٹا کو حوالہ کے لیے استعمال کیا جا سکتا ہے، اگر آپ کی مخصوص ضروریات ہیں، تو براہ کرم ہم سے بلا جھجھک رابطہ کریں۔


